
Wiertła węglikowe, nazywane też wiertłami monolitycznymi, pełnowęglikowymi, VHM (od niem. Vollhartmetall), wiertłami z węglika spiekanego albo potocznie wiertłami widiowymi, to wiertła kręte wykonane w całości z węglika - od wierzchołka po chwyt. Są dwa-trzy razy twardsze od stali szybkotnącej i pracują z prędkością skrawania kilka razy wyższą niż wiertła HSS. Dlatego to podstawowe narzędzie do wiercenia na centrach obróbczych CNC, tokarkach i automatach tokarskich, gdzie liczy się czas cyklu i powtarzalna dokładność otworu.
W sklepie Kammar24 w kategorii wiertła węglikowe VHM mamy 65 wierteł, wszystkie dostępne od ręki: serię FORMAT z powłoką TiAlN o średnicach od 1,0 do 12,0 mm (co 0,1 mm w zakresie 1-6 mm), wiertła Guhring z powłoką FIRE wg DIN 6537 oraz krótkie wiertła YG-1 3xD. W tym artykule wyjaśniamy, kiedy wiertło węglikowe opłaca się bardziej niż HSS, jakie parametry skrawania stosować i jakie warunki musi spełnić maszyna.
Wiertło VHM, pełnowęglikowe, widiowe - co oznaczają te nazwy
Węglik spiekany to materiał z ziaren węglika wolframu (WC) spojonych kobaltem, prasowany i spiekany w wysokiej temperaturze. Nazwa "widia" pochodzi od niemieckiego wie Diamant - "jak diament" - i przyjęła się w Polsce jako potoczne określenie wszystkich narzędzi z węglików. W praktyce warto rozróżniać trzy rodzaje wierteł "widiowych":
- wiertła monolityczne VHM - całe wiertło, łącznie z chwytem, jest z węglika. To o nich jest ten artykuł,
- wiertła z lutowaną płytką z węglika - stalowy korpus z wlutowaną płytką na czole. Najczęściej spotkasz je jako wiertła do betonu i muru do wiertarek udarowych - nie nadają się do stali,
- wiertła składane (płytkowe) - stalowy korpus z wymiennymi płytkami węglikowymi, zwykle od ok. 12 mm średnicy w górę. Piszemy o nich w artykule o wiertłach składanych.
Węglik czy HSS - porównanie w liczbach
- Twardość - stal szybkotnąca HSS ma ok. 64-66 HRC (ok. 800-870 HV), HSS-Co nieco więcej, a drobnoziarnisty węglik spiekany ok. 1500-1800 HV. Dzięki temu ostrze dłużej zachowuje kształt, ale jest też bardziej kruche - nie znosi drgań ani bicia.
- Prędkość skrawania - dla stali konstrukcyjnej do 700 N/mm² producent wierteł FORMAT VHM TiAlN podaje 100 m/min, podczas gdy typowe zalecenie dla wiertła HSS to ok. 25-30 m/min.
- Wydajność - przykład dla otworu Ø 8,5 mm pod gwint M10 w stali S235: wiertło VHM przy 100 m/min pracuje z prędkością ok. 3750 obr./min i posuwem 0,16 mm/obr., czyli wierci z posuwem minutowym ok. 600 mm/min. Wiertło HSS przy 25 m/min i 0,15 mm/obr. osiąga ok. 940 obr./min i 140 mm/min - jest ponad 4 razy wolniejsze.
- Dokładność - średnica wierteł VHM jest szlifowana w tolerancji h7 (dla Ø 6-10 mm to 0/-0,015 mm), a sztywny korpus i samocentrujący wierzchołek dają otwór o lepszym kształcie i położeniu niż wiertło HSS. Przy stabilnym mocowaniu otwór często nie wymaga nawiercania.
- Cena - wiertło VHM kosztuje kilka razy więcej niż HSS tej samej średnicy (w naszej ofercie od 29 zł za Ø 1,4-1,5 mm do 559 zł za Ø 12 mm), dlatego opłaca się przy produkcji seryjnej, w trudnych materiałach i tam, gdzie liczy się czas pracy maszyny.
Parametry skrawania wierteł węglikowych
Wartości prędkości skrawania podawane przez producenta dla wierteł FORMAT VHM z powłoką TiAlN (te same dla całej serii):
| Materiał obrabiany | Prędkość skrawania Vc |
|---|---|
| Stal do 700 N/mm² | 100 m/min |
| Stal do 1000 N/mm² | 90 m/min |
| Stal do 1400 N/mm² | 70 m/min |
| Stal nierdzewna ferrytyczna / martenzytyczna | 30 m/min |
| Stal nierdzewna austenityczna | 20 m/min |
| Żeliwo szare GG / ciągliwe GTS | 100 m/min |
| Żeliwo sferoidalne GGG | 80 m/min |
| Tytan powyżej 850 N/mm² | 15 m/min |
| Aluminium do 8% Si | 195 m/min |
| Aluminium powyżej 8% Si | 155 m/min |
| Miedź i stopy miedzi | 235 m/min |
Obroty liczy się ze wzoru n = 1000 · Vc / (π · D), gdzie D to średnica wiertła w mm. Posuw na obrót rośnie ze średnicą - według kart produktów dla stali do 700 N/mm²: 0,05 mm/obr. dla Ø 1,0-1,5 mm, 0,08 mm/obr. dla Ø 3,3 mm, 0,10 mm/obr. dla Ø 4,2-5,0 mm i 0,16 mm/obr. dla Ø 6,8-12 mm. Przy stali nierdzewnej i tytanie zmniejsz prędkość zgodnie z tabelą, ale nie posuw - zbyt mały posuw powoduje tarcie zamiast skrawania i umocnienie materiału, co szybko niszczy ostrze.
Wiertła węglikowe pod gwint - od M4 do M12
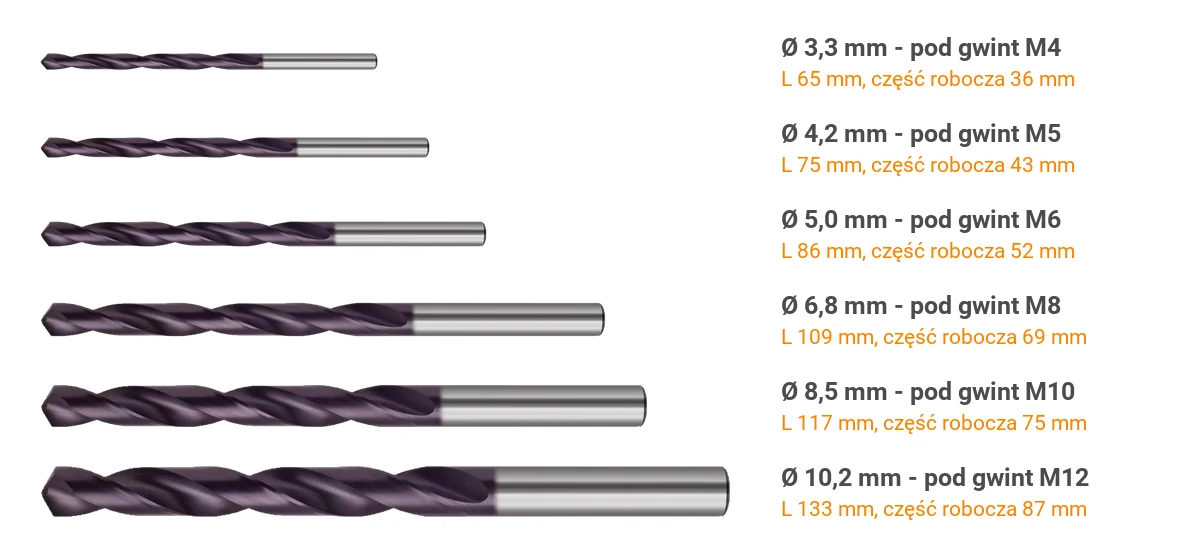
Najczęstsze zastosowanie wierteł VHM w produkcji to otwory pod gwinty. Średnice otworów pod gwint metryczny zwykły wg ISO 2306 (DIN 336) to: M4 - 3,3 mm, M5 - 4,2 mm, M6 - 5,0 mm, M8 - 6,8 mm, M10 - 8,5 mm, M12 - 10,2 mm. Wszystkie te średnice mamy w serii FORMAT, a dobrze wykonany otwór VHM o stałej średnicy wydłuża też trwałość gwintowników.
Długość wiertła: 3xD, 5xD czy długość DIN 338
Długość części roboczej wierteł węglikowych podaje się jako wielokrotność średnicy (xD):
- 3xD i 5xD wg DIN 6537 - norma dla wierteł pełnowęglikowych z chwytem walcowym: wersja krótka K (głębokość wiercenia ok. 3xD) i długa L (ok. 5xD). Krótkie wiertło jest najsztywniejsze i najmniej podatne na zejście z osi. Przykłady: YG-1 3xD i Guhring VHM FIRE 5xD,
- długość DIN 338 - wiertła FORMAT mają wymiary jak klasyczne wiertła kręte HSS wg DIN 338 (np. Ø 5 mm: długość całkowita 86 mm, część robocza 52 mm, czyli ok. 10xD). Producent przeznacza je przede wszystkim do automatów tokarskich i tokarek rewolwerowych. Dłuższe wiertło wymaga stabilnego zamocowania i wiercenia z wycofywaniem przy głębszych otworach,
- bardzo długie (do 30-40xD) - wiertła z wewnętrznym chłodzeniem do głębokich otworów, zwykle na zamówienie. Zapytaj nas o konkretną średnicę i długość.
Warunki pracy - maszyna, mocowanie, chłodzenie
- Bicie promieniowe poniżej 0,02 mm - węglik nie wybacza bicia: jedno ostrze przejmuje większe obciążenie, wiertło wierci otwór większy niż nominał i szybko się wykrusza. Mocuj wiertła VHM w oprawkach hydraulicznych, termokurczliwych lub w precyzyjnych tulejkach zaciskowych ER, nigdy w uchwycie wiertarskim kluczykowym. O tolerancjach oprawek piszemy w artykule Jak dobrać oprawki i tuleje do obrabiarek CNC, a same oprawki znajdziesz w kategorii oprawki i uchwyty narzędziowe CNC.
- Sztywna maszyna - wiertarka stołowa z luzem we wrzecionie, wiertarka ręczna czy magnetyczna to złe środowisko dla VHM. Do takich maszyn lepsze są wiertła HSS-Co.
- Chłodzenie - wiertła FORMAT, Guhring i YG-1 z naszej oferty nie mają kanałów wewnętrznych, więc wymagają obfitego chłodzenia zewnętrznego emulsją skierowaną na wierzchołek. Powyżej ok. 3xD głębokości wierć z wycofywaniem (cykl G83), żeby usunąć wióry z rowków.
- Wejście w materiał - na powierzchni skośnej lub nierównej, przy wejściu w otwór przecinający inny otwór oraz przy długich wiertłach wykonaj najpierw nawiercenie nawiertakiem o kącie równym lub większym niż kąt wierzchołkowy wiertła.
Powłoka TiAlN - po co jest wiertłom węglikowym
Wszystkie wiertła VHM w naszej ofercie mają powłokę na bazie azotku tytanowo-aluminiowego (TiAlN, u Guhringa wielowarstwowa FIRE). Charakterystyczny fioletowo-grafitowy kolor to cienka, twarda warstwa nakładana metodą PVD. Przy wysokiej temperaturze skrawania na jej powierzchni tworzy się tlenek glinu, który chroni ostrze przed utlenianiem i dyfuzją - dlatego TiAlN pozwala pracować z wysoką prędkością skrawania, także na sucho lub z minimalnym smarowaniem, i dobrze sprawdza się w stalach stopowych, ulepszanych i hartowanych. Do aluminium z małą zawartością krzemu niektórzy producenci zalecają wiertła niepowlekane lub z powłoką DLC, bo aluminium może narastać na krawędzi.
Jak dobrać wiertło węglikowe - ściągawka
- Średnica - pod gwint według tabeli ISO 2306 (M4 - 3,3 mm, M6 - 5,0 mm, M8 - 6,8 mm, M10 - 8,5 mm, M12 - 10,2 mm), pod pasowanie - wiertło o 0,2-0,3 mm mniejsze i rozwiertak.
- Głębokość otworu - do 3xD wiertło krótkie DIN 6537 K, do 5xD DIN 6537 L, głębiej - długość DIN 338 z wycofywaniem albo wiertło z chłodzeniem wewnętrznym.
- Materiał - stal i żeliwo: pełne parametry z tabeli; stal nierdzewna austenityczna i tytan: 15-20 m/min i obfite chłodzenie; aluminium: wysokie obroty, ostre krawędzie, dobre odprowadzanie wiórów.
- Maszyna i mocowanie - CNC lub automat tokarski, bicie poniżej 0,02 mm, oprawka hydrauliczna, termokurczliwa lub ER.
- Wielkość serii - przy pojedynczych otworach na wiertarce stołowej wybierz wiertła HSS DIN 338, przy seriach na CNC - VHM. Powyżej ok. 12-14 mm średnicy rozważ wiertła składane z wymiennymi płytkami.
Najczęściej zadawane pytania
Czy wiertło węglikowe można zamocować w wiertarce ręcznej?
Technicznie tak, ale to zły pomysł. Ręczne prowadzenie daje drgania i boczne obciążenia, przy których kruche ostrze węglikowe szybko się wykrusza albo wiertło pęka. Do wiertarek ręcznych, akumulatorowych i stołowych lepsze są wiertła HSS, HSS-Co lub HSS-E, a do wiertarek magnetycznych - wiertła koronowe.
Czy wiertła VHM można ostrzyć?
Tak, wiertła pełnowęglikowe od ok. 3 mm średnicy ostrzy się na szlifierkach CNC ściernicami diamentowymi, zwykle z ponownym nałożeniem powłoki. Ostrzenie kosztuje ułamek ceny nowego wiertła i można je powtarzać kilka razy, dopóki długość robocza wystarcza do zadanej głębokości. Najlepiej oddać wiertło do ostrzenia, zanim zużycie przejdzie na naroża - wtedy trzeba zeszlifować dużo materiału.
Dlaczego wiertło węglikowe się złamało?
Najczęstsze przyczyny to bicie w oprawce, niestabilne mocowanie detalu, wejście na skośną powierzchnię bez nawiercenia, zapchanie rowków wiórami w głębokim otworze (brak wycofywania lub chłodzenia) oraz przerwanie posuwu w trakcie wiercenia, gdy wiertło trze o dno otworu. Pęknięcie przy wyjściu z materiału zwykle oznacza zbyt duży posuw w chwili przebicia.
Czy wiertłem węglikowym wywiercę stal hartowaną?
Wiertła VHM z powłoką TiAlN wiercą stale ulepszane cieplnie i stale do ok. 1400 N/mm² wytrzymałości (Vc ok. 70 m/min według danych FORMAT). Stale hartowane powyżej ok. 50 HRC wymagają specjalnych wierteł do materiałów twardych, z innym gatunkiem węglika i geometrią - zapytaj nas o dobór do konkretnego materiału.
Wiertła węglikowe w KAMMAR
Potrzebujesz innej średnicy, długości lub wiertła z chłodzeniem wewnętrznym? Skontaktuj się z nami - pomożemy dobrać wiertło i parametry do materiału i maszyny, a przy większych ilościach przygotujemy ofertę.
Zobacz wszystkie wiertła węglikowe VHM w sklepie Kammar24 - 65 wierteł FORMAT, Guhring i YG-1 z powłoką TiAlN, od Ø 1,0 do 12,0 mm, dostępnych od ręki.
