
Rozwiertak to narzędzie do końcowej obróbki otworu, które z otworu wywierconego wiertłem robi otwór na wymiar: o średnicy w klasie dokładności H7, dobrej okrągłości i gładkiej ściance. Rozwiercanie zbiera z otworu tylko kilka dziesiątych milimetra, ale decyduje o tym, czy sworzeń, kołek, tuleja albo łożysko wejdzie z właściwym pasowaniem. Dlatego rozwiertaki są standardem w narzędziowniach, przy budowie maszyn, w utrzymaniu ruchu i w produkcji seryjnej na CNC.
W sklepie Kammar24 w kategorii rozwiertaki mamy 410 pozycji, z czego 401 jest dostępnych od ręki. Większość to niemiecka seria FORMAT (362 narzędzia): rozwiertaki ręczne DIN 206, maszynowe NC co 0,01 mm, pełnowęglikowe VHM, z chwytem Morse'a, stożkowe, nasadzane i do otworów pod nity. Uzupełniają je rozwiertaki nastawne YATO, rozwiertaki FENES, calowe rozwiertaki stożkowe FANAR i pokrętła AWTOOLS. W tym artykule pokazujemy, jak dobrać rozwiertak do otworu, ile zostawić naddatku i z jakimi parametrami pracować.
Po co rozwiercać - czego nie da samo wiertło
Wiertło kręte wykonuje otwór szybko, ale niezbyt dokładnie. Otwór wiercony mieści się zwykle w klasie IT11-IT12, bywa większy od średnicy wiertła o kilka setnych milimetra, lekko owalny i ma ślady po ostrzach. Rozwiertak ma 4-12 ostrzy, które prowadzą się w otworze na całym obwodzie, więc poprawia jednocześnie trzy rzeczy:
- średnicę - z dokładnością klasy IT7 (rozwiertaki ręczne i maszynowe H7), a rozwiertakami nastawnymi YATO według producenta nawet IT5-IT7,
- kształt - okrągłość i walcowość otworu, czyli to, czy sworzeń przylega na całej długości,
- powierzchnię - ścianka po rozwiercaniu jest wyraźnie gładsza niż po wierceniu, co ma znaczenie przy pasowaniach ruchowych i tulejach ślizgowych.
Rozwiertak nie poprawia natomiast położenia otworu. Jeśli wiertło zeszło z osi, rozwiertak pójdzie za otworem wstępnym. Gdy liczy się położenie, otwór trzeba najpierw nawiercić nawiertakiem, a przy większych średnicach wytoczyć.
Tolerancja H7 w liczbach
Oznaczenie H7 na rozwiertaku oznacza, że wykonany nim otwór ma się zmieścić w polu tolerancji H7 według PN-EN ISO 286-2: dolna odchyłka równa zero (otwór nigdy nie jest mniejszy od wymiaru nominalnego), górna zależna od średnicy:
| Średnica otworu | Tolerancja H7 | Przykład |
|---|---|---|
| powyżej 1 do 3 mm | 0 / +0,010 mm | Ø 3 H7 = 3,000-3,010 mm |
| powyżej 3 do 6 mm | 0 / +0,012 mm | Ø 6 H7 = 6,000-6,012 mm |
| powyżej 6 do 10 mm | 0 / +0,015 mm | Ø 10 H7 = 10,000-10,015 mm |
| powyżej 10 do 18 mm | 0 / +0,018 mm | Ø 16 H7 = 16,000-16,018 mm |
| powyżej 18 do 30 mm | 0 / +0,021 mm | Ø 25 H7 = 25,000-25,021 mm |
| powyżej 30 do 50 mm | 0 / +0,025 mm | Ø 40 H7 = 40,000-40,025 mm |
Sam rozwiertak jest szlifowany w dużo węższym zakresie, w górnej części pola H7. Na przykład rozwiertaki FORMAT NC i VHM mają tolerancję wykonania 0/+0,004 mm dla średnic 1,01-5,03 mm i 0/+0,005 mm powyżej 5,03 mm. Reszta pola tolerancji to zapas na to, że otwór wychodzi zwykle odrobinę większy od rozwiertaka (bicie, narost na ostrzach) albo - w stali nierdzewnej i tworzywach - odrobinę mniejszy, bo materiał "odbija" po przejściu narzędzia.
Rozwiertaki NC co 0,01 mm - do czego są wymiary pośrednie
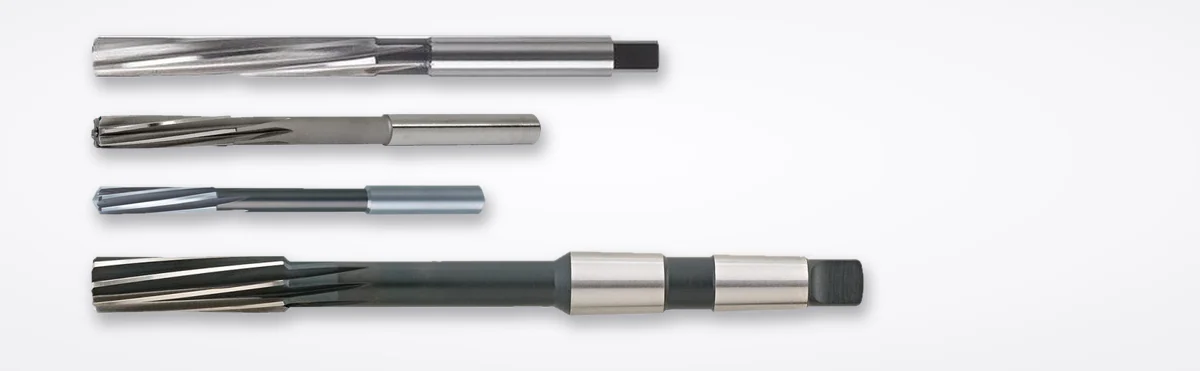
Seria FORMAT NC (DIN 212-D, HSS-E) to 159 rozwiertaków maszynowych od 1,0 do 20 mm, a seria VHM-NC z węglika spiekanego to 90 rozwiertaków od 1,0 do 12,03 mm. Obok średnic całkowitych są w nich wymiary pośrednie, np. 5,97 / 5,98 / 5,99 / 6,00 / 6,01 / 6,02 / 6,03 mm. Przydają się, gdy:
- otwór ma mieć inne pasowanie niż H7, np. ciasne pod kołek walcowy wciskany na wcisk albo luźne pod sworzeń ruchowy,
- trzeba skompensować zachowanie materiału - w aluminium i mosiądzu otwór wychodzi zwykle nieco większy, w stali nierdzewnej austenitycznej nieco mniejszy niż rozwiertak,
- otwór będzie jeszcze pokrywany (np. cynkowany, anodowany) i trzeba zostawić miejsce na grubość powłoki,
- chcesz trafić w środek pola tolerancji przy produkcji seryjnej, a nie w jego górną granicę.
Rozwiertaki NC mają chwyt walcowy w tolerancji h6 do precyzyjnych uchwytów hydraulicznych i krótki nakrój, dzięki któremu warunkowo nadają się też do otworów nieprzelotowych. Ceny w naszej ofercie: HSS-E od 63 do 250 zł, VHM od 249 do 679 zł za sztukę.
Jaki otwór pod rozwiertak - naddatek na średnicy
Naddatek to różnica między średnicą rozwiertaka a średnicą otworu wstępnego. Za mały naddatek sprawia, że ostrza nie skrawają, tylko trą i gniotą materiał - otwór wychodzi błyszczący, ale z nierówną średnicą, a rozwiertak szybko się tępi. Za duży przeciąża ostrza, powoduje drgania i rysy. Orientacyjne wartości naddatku na średnicy dla rozwiertaków maszynowych podawane w katalogach producentów:
| Średnica rozwiertaka | Naddatek na średnicy | Przykład otworu wstępnego |
|---|---|---|
| do 5 mm | 0,1-0,2 mm | Ø 4 H7 - wiertło 3,8 mm |
| 5-20 mm | 0,2-0,3 mm | Ø 10 H7 - wiertło 9,7-9,8 mm |
| 21-32 mm | 0,3 mm | Ø 25 H7 - otwór 24,7 mm |
| 33-50 mm | 0,5 mm | Ø 40 H7 - otwór 39,5 mm |
Rozwiertakom ręcznym zostawia się mniej - zwykle 0,1-0,2 mm, bo cały moment skrawania przenosi ręka operatora. Rozwiertaki VHM lepiej pracują przy mniejszym, ale stałym naddatku. Jeśli otwór był wytaczany, naddatek może być mniejszy niż po samym wierceniu, bo kształt otworu jest już dobry. Wiertła o średnicach typu 5,8, 7,8 czy 9,8 mm znajdziesz wśród wierteł krętych DIN 338, a do produkcji na CNC wśród wierteł węglikowych VHM.
Rodzaje rozwiertaków w naszej ofercie
| Rodzaj | Norma | Zakres | Wykonanie i chwyt |
|---|---|---|---|
| ręczne skrętne (39) | DIN 206-B, H7 | 2-40 mm | HSS, chwyt walcowy z zabierakiem kwadratowym |
| maszynowe NC (159) | DIN 212-D, H7 | 1-20 mm co 0,01 | HSS-E, chwyt walcowy h6 |
| maszynowe VHM-NC (90) | DIN 212-D, H7 | 1-12,03 mm | węglik spiekany, chwyt walcowy h6 |
| maszynowe z chwytem Morse'a (18) | DIN 208-B, H7 | 10-32 mm | HSS-E, MK1-MK4 |
| nasadzane (18) | DIN 219 | 25-50 mm | HSS-E, na trzpieniu DIN 217 |
| do otworów pod nity (14) | DIN 311, K11 | 10-30 mm | HSS, MK1-MK3 |
| ręczne stożkowe 1:50 (11) | DIN 9-B | 3-20 mm | HSS, zabierak kwadratowy |
| maszynowe stożkowe 1:50 (9) | DIN 2179 | 2-12 mm | HSS-E, chwyt walcowy |
| nastawne YATO (18) | IT5-IT7 | 7,75-54 mm | HSS 4241, zabierak kwadratowy |
| stożkowe calowe 1:16 FANAR (7) | ASME B94.2 | 1/8"-1 1/4" | HSS |
W kategorii są też rozwiertaki FENES (z chwytem Morse'a DIN 208-A i walcowe DIN 212), zestaw 11 rozwiertaków Turnus do czyszczenia dysz Ø 0,60-1,90 mm oraz pokrętła AWTOOLS do rozwiertaków ręcznych.
Ostrza skrętne, prosty rowek i nierówna podziałka
Większość rozwiertaków ma ostrza ułożone wzdłuż lekko skręconej linii śrubowej, ale w kierunku przeciwnym do kierunku obrotów - to tzw. spirala lewoskrętna. Rozwiertak ręczny DIN 206-B ma skręt 7°, maszynowy DIN 208-B ok. 7°, rozwiertak do nitów DIN 311 ok. 25°, a maszynowy stożkowy DIN 2179 aż 45°. Taka spirala spycha wióry przed narzędzie, w głąb otworu, i daje spokojne, bezdrganiowe skrawanie - dlatego rozwiertaki lewoskrętne są przeznaczone przede wszystkim do otworów przelotowych i dobrze radzą sobie z otworami przerywanymi (z rowkiem, poprzecznym otworem).
Drugi element to nierówna podziałka ostrzy - odstępy między ostrzami różnią się o kilka stopni. Przy równej podziałce każde ostrze trafia w ten sam ślad drgań po poprzednim i w otworze powstają podłużne karby. Nierówna podziałka rozbija ten rezonans, dzięki czemu otwór jest okrągły i gładki.
Trzeci - nakrój, czyli stożkowa część wejściowa. Rozwiertak ręczny DIN 206-B ma długi nakrój (ok. 1/3 długości części roboczej), który ułatwia wprowadzenie narzędzia w otwór ręką, ale wyklucza otwory nieprzelotowe. Rozwiertaki maszynowe NC mają nakrój krótki, więc rozwiercają prawie do dna otworu - trzeba jednak zostawić zapas głębokości.
Parametry skrawania przy rozwiercaniu
Rozwiercanie wykonuje się wolniej niż wiercenie, ale z większym posuwem. Prędkości skrawania podawane przez producenta dla rozwiertaków maszynowych FORMAT HSS-E (DIN 208-B):
| Materiał obrabiany | Prędkość skrawania Vc |
|---|---|
| Stal do 700 N/mm² | 10 m/min |
| Stal do 1000 N/mm² | 8 m/min |
| Stal do 1400 N/mm² | 8 m/min |
| Stal nierdzewna ferrytyczna / martenzytyczna | 4 m/min |
| Stal nierdzewna austenityczna | 2 m/min |
| Stal nierdzewna duplex | 4 m/min |
| Żeliwo szare GG / ciągliwe GTS | 6 m/min |
| Żeliwo sferoidalne GGG | 5 m/min |
| Tytan powyżej 850 N/mm² | 4 m/min |
| Aluminium do 8% Si | 20 m/min |
| Aluminium powyżej 8% Si | 18 m/min |
Obroty liczy się ze wzoru n = 1000 · Vc / (π · D). Przykład: rozwiertak Ø 20 mm w stali S235 (Vc = 10 m/min) to ok. 160 obr./min, a Ø 10 mm - ok. 320 obr./min. Posuw na obrót przyjmuje się zwykle 2-3 razy większy niż przy wierceniu tej samej średnicy. Kilka zasad, które decydują o jakości otworu:
- chłodzenie - emulsja lub olej do obróbki skrawaniem, obficie, skierowane w otwór; w stali nierdzewnej olej daje wyraźnie lepszą powierzchnię niż emulsja,
- bez zatrzymywania posuwu - rozwiertak, który kręci się w miejscu, trze o materiał i powiększa otwór,
- wyjście z otworu - rozwiertak maszynowy wycofuje się przy obracającym się wrzecionie, w tym samym kierunku obrotów,
- nigdy nie obracaj wstecz - dotyczy też rozwiertaków ręcznych; obrót w lewo wciska wióry pod krawędzie skrawające i wykrusza je.
Mocowanie i bicie - dlaczego otwór wychodzi za duży
Najczęstszą przyczyną otworu poza tolerancją jest bicie rozwiertaka. Jeśli narzędzie bije na 0,02 mm, otwór wyjdzie większy o mniej więcej tyle samo, czyli prawie całe pole tolerancji H7 dla Ø 10 mm (0,015 mm) zostaje zużyte, zanim rozwiertak zacznie pracować. Zasady:
- rozwiertaki NC i VHM z chwytem h6 mocuj w oprawkach hydraulicznych, termokurczliwych lub w precyzyjnych tulejkach ER, a nie w uchwycie wiertarskim; bicie najlepiej poniżej 0,01 mm, a dla VHM kilka mikrometrów. Więcej o dokładności oprawek w artykule Jak dobrać oprawki i tuleje do obrabiarek CNC,
- na tokarkach i maszynach, gdzie oś narzędzia nie pokrywa się idealnie z osią otworu, stosuje się oprawki pływające, które pozwalają rozwiertakowi ustawić się według otworu wstępnego,
- rozwiertaki z chwytem Morse'a (DIN 208, DIN 311) osadza się bezpośrednio we wrzecionie wiertarki kolumnowej lub tulei redukcyjnej - stożek i gniazdo muszą być czyste i nieuszkodzone,
- rozwiertak ręczny prowadzi się pokrętłem obiema rękami, równomiernie, z lekkim naciskiem osiowym. Pomaga wcześniejsze ustawienie detalu w imadle tak, żeby otwór był pionowy.
Rozwiertaki stożkowe, do nitów, nastawne i nasadzane
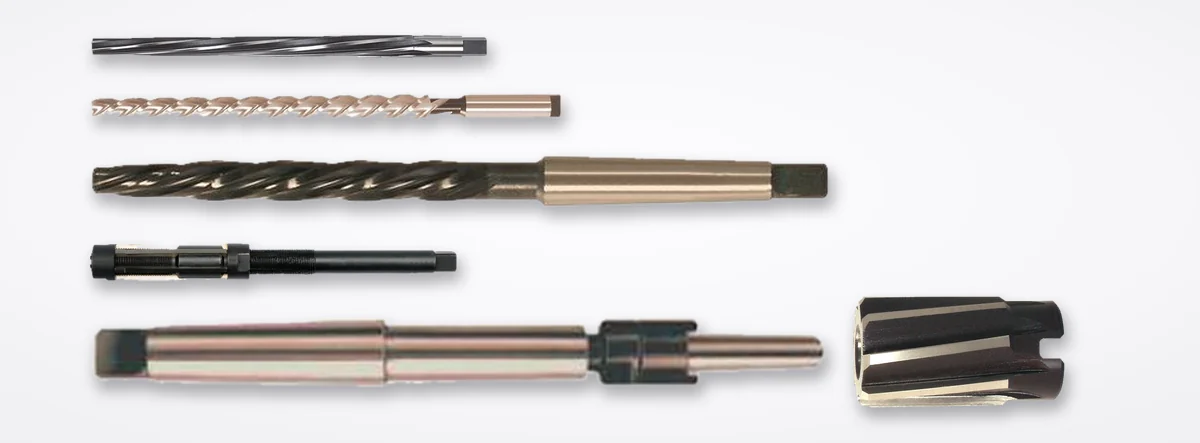
- Stożkowe 1:50 pod kołki (DIN 9-B ręczne, DIN 2179 maszynowe) - wykonują otwory pod kołki stożkowe wg DIN 1, DIN 258, DIN 1447, DIN 7977 i DIN 7978. Średnica nominalna rozwiertaka odpowiada mniejszej średnicy kołka, a jeden rozwiertak obejmuje cały zakres stożka - np. rozwiertak 6 mm pracuje od Ø 5,9 do Ø 8 mm na długości 105 mm. Otwór wstępny wierci się wiertłem o średnicy nominalnej kołka. Ręczne DIN 9-B są do pojedynczych otworów i napraw, maszynowe DIN 2179 ze spiralą 45° - do produkcji seryjnej, także w stali nierdzewnej.
- Stożkowe calowe 1:16 (FANAR, ASME B94.2) - stożek 1:16 to stożek gwintów rurowych NPT. Rozwiertakiem przygotowuje się stożkowy otwór przed gwintowaniem gwintownikiem NPT, co odciąża gwintownik i poprawia szczelność gwintu. Rozmiary od 1/8" do 1 1/4".
- Do otworów pod nity (DIN 311) - nazywane też rozwiertakami kotlarskimi lub montażowymi. Mają długi stożkowy nakrój 1:10 i spiralę ok. 25°, dzięki czemu wyrównują otwory w kilku blachach, które po złożeniu nie pokrywają się dokładnie - typowe zadanie przy konstrukcjach stalowych, mostach i zbiornikach. Np. rozwiertak 17 mm zaczyna pracę od Ø 11,9 mm. Wymiar wykonywanego otworu jest w klasie K11, bo tu liczy się współosiowość otworów, a nie pasowanie precyzyjne.
- Nastawne (YATO) - mają wymienne noże w skośnych rowkach korpusu, przesuwane dwiema nakrętkami. Jednym narzędziem obejmuje się zakres średnic: od 0,75 mm w najmniejszym rozmiarze (7,75-8,5 mm) do 10 mm w największym (44-54 mm). To narzędzie do napraw i utrzymania ruchu, np. przy dopasowaniu tulei brązowych, sworzni zwrotnic czy otworów zużytych w eksploatacji. Rozwierca się w kilku przejściach, rozsuwając noże o niewielką wartość i mierząc otwór. W ofercie 18 rozmiarów od 7,75 do 54 mm, w cenach 49-199 zł.
- Nasadzane (DIN 219) - przy średnicach 25-50 mm rozwiertak trzpieniowy byłby ciężki i drogi, dlatego sama część robocza jest nasadzana na trzpień zabierakowy DIN 217 z chwytem Morse'a MK3 lub MK4. Jeden trzpień obsługuje kilka średnic rozwiertaków o tym samym otworze mocującym (np. 13 mm). Rozwiertaki nasadzane DIN 219 pracują w otworach przelotowych i nieprzelotowych.
Jak dobrać rozwiertak - ściągawka
- Rodzaj otworu - walcowy H7: ręczny DIN 206-B lub maszynowy NC/VHM; stożkowy pod kołek: DIN 9-B lub DIN 2179; pod gwint NPT: 1:16; otwory w złożonych blachach: DIN 311; naprawa z niestandardową średnicą: nastawny.
- Maszyna - praca ręczna i wiertarka kolumnowa: rozwiertaki ręczne, z chwytem Morse'a i nastawne; CNC i produkcja seryjna: NC HSS-E lub VHM w oprawce hydraulicznej.
- Materiał - stal, żeliwo, metale nieżelazne: HSS i HSS-E; stal nierdzewna i większe serie: HSS-E; stale wysokostopowe i hartowane do 52 HRC oraz długie serie: VHM.
- Średnica i pasowanie - H7 to standard; do innych pasowań i kompensacji materiału wybierz wymiar pośredni NC co 0,01 mm.
- Otwór wstępny - naddatek 0,1-0,2 mm do Ø 5, 0,2-0,3 mm do Ø 20, 0,3-0,5 mm do Ø 50 (ręcznie mniej).
Najczęściej zadawane pytania
Czy rozwiertak ręczny można zamocować w wiertarce?
Nie jest do tego przeznaczony. Rozwiertak ręczny DIN 206-B ma długi nakrój i zabierak kwadratowy pod pokrętło, a ręczne prowadzenie pozwala mu ustawić się w osi otworu. W uchwycie wiertarki pracowałby z biciem i zbyt dużymi obrotami, co daje otwór za duży i owalny. Do wiertarki kolumnowej wybierz rozwiertak maszynowy z chwytem Morse'a DIN 208 albo walcowy NC.
Jaki otwór wywiercić pod rozwiertak 10 H7?
Dla rozwiertaka maszynowego wiertłem 9,7-9,8 mm (naddatek 0,2-0,3 mm na średnicy). Pod rozwiertak ręczny lepiej 9,8-9,9 mm. Otwór wstępny powinien być prosty i wykonany ostrym wiertłem - rozwiertak nie poprawi położenia otworu ani dużego odchylenia od osi.
Dlaczego otwór po rozwierceniu jest większy niż rozwiertak?
Najczęściej z powodu bicia w uchwycie lub oprawce, narostu materiału na krawędziach (zwłaszcza w aluminium i stali miękkiej przy zbyt małej prędkości lub braku chłodzenia), zbyt małego naddatku albo zatrzymania posuwu w otworze. Pomaga mocowanie w oprawce hydraulicznej, obfite chłodzenie i stały posuw. Jeśli otwór nadal wychodzi za duży, wybierz rozwiertak NC o 0,01 mm mniejszy.
Czy rozwiertak można naostrzyć?
Tak, ale tylko na szlifierce narzędziowej i zwykle tylko na nakroju, czyli części wejściowej - część kalibrująca decyduje o średnicy i po szlifowaniu na obwodzie rozwiertak przestałby trzymać wymiar H7. Rozwiertaki nastawne mają wymienne noże, a zużycie do pewnego stopnia kompensuje się ich rozsunięciem.
Rozwiertaki w KAMMAR
Potrzebujesz rozwiertaka o nietypowej średnicy, w innej tolerancji niż H7 albo z chłodzeniem wewnętrznym? Skontaktuj się z nami - pomożemy dobrać rozwiertak, otwór wstępny i parametry pracy do materiału i maszyny, a przy większych ilościach przygotujemy ofertę.
Zobacz wszystkie rozwiertaki w sklepie Kammar24 - 410 pozycji FORMAT, YATO, FENES i FANAR: ręczne, maszynowe NC co 0,01 mm, węglikowe VHM, stożkowe, nastawne i nasadzane.
