
Frezy do drewna to narzędzia do kształtowania krawędzi, wykonywania rowków, wpustów, wręgów, połączeń i profili w drewnie litym oraz w płytach MDF, wiórowych, sklejce i laminatach. Dzielą się na dwie główne grupy: frezy trzpieniowe (z chwytem walcowym) do frezarek górnowrzecionowych ręcznych i maszyn CNC oraz frezy nasadzane i głowice frezowe (z otworem) do frezarek dolnowrzecionowych, czopiarek i strugarek wielostronnych. W tym artykule wyjaśniamy, jak dobrać frez do maszyny, materiału i rodzaju obróbki.
W sklepie Kammar24 w kategorii frezy do drewna jest ok. 3900 pozycji: 2856 frezów trzpieniowych, 246 frezów nasadzanych i 758 pozycji w grupie głowic frezowych (razem z nożami, ogranicznikami i częściami). Najwięcej mają CMT Orange Tools (ponad 2900 pozycji), polski Globus (473), Luna (294) i ITA Tools (127).
Frezy trzpieniowe - do frezarki górnowrzecionowej i CNC
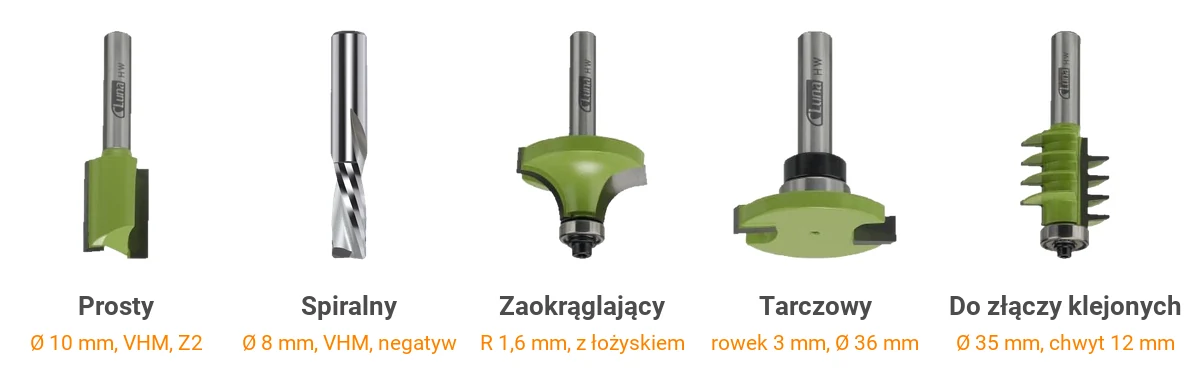
Frezy trzpieniowe mocuje się w tulei zaciskowej frezarki. Najczęstsze rodzaje:
- proste (palcowe) - rowki, wpusty, wręgi, otwory pod zawiasy i zamki, frezowanie po szablonie. Przykład: Luna Ø 10 mm, VHM, Z2, chwyt 8 mm,
- spiralne VHM - cięcie i frezowanie na CNC i frezarkach ręcznych, czysta krawędź płyt (opis kierunku spirali niżej),
- kopiujące i krawędziowe z łożyskiem - łożysko prowadzi frez po krawędzi lub szablonie. W ofercie jest ponad 540 frezów z łożyskiem: zaokrąglające (np. Luna R 1,6 mm), fazujące, profilowe (ponad 1100 pozycji), wyoblające,
- tarczowe - rowki pod płyty, wpusty pod uszczelki i fornir, np. Luna Ø 36 mm, rowek 3 mm, głębokość 10 mm,
- do połączeń - złącza klejone na długość (np. Luna 35x38 mm, chwyt 12 mm), połączenia kątowe 45° (CMT Ø 50,8 mm do płyt 9,5-19 mm), ramki i fronty meblowe, złącza na wpust i pióro,
- do planowania - wyrównywanie płaszczyzn i stołów CNC, np. CMT Ø 12,7 mm.
Średnica chwytu - 6, 8, 12 mm czy cale
Chwyt freza musi dokładnie odpowiadać tulei frezarki. W Kammar24 najwięcej frezów ma chwyt 8 mm (ponad 630 pozycji), dalej 12 mm (484), 12,7 mm = 1/2" (363), 6,35 mm = 1/4" (263) i 6 mm (253). Zasady:
- nie mocuj chwytu 6,35 mm w tulei 6 mm ani 12,7 mm w tulei 12 mm - różnica 0,35-0,7 mm wystarczy, żeby frez źle się trzymał lub uszkodził tuleję,
- chwyt wsuwaj na co najmniej 3/4 długości, ale nie do oporu - zostaw 2-3 mm luzu do dna tulei,
- frezy o średnicy powyżej ok. 30 mm i do profili na całej grubości płyty wybieraj z chwytem 12 mm lub 1/2" - są sztywniejsze i mniej drgają. Wymaga to frezarki z tuleją 12 mm (zwykle maszyny od ok. 1400 W).
Materiał ostrza: HSS, HM, VHM i diament PKD
- HSS (446 pozycji) - stal szybkotnąca, bardzo ostra krawędź, łatwa do ostrzenia. Do drewna miękkiego, także mokrego (sosna, świerk, topola), np. frezy nasadzane do tartaków i stolarni. Szybko tępi się w płytach z klejem.
- HM / HW (najliczniejsza grupa, ponad 1800 pozycji razem z VHM) - lutowane ostrza z węglika spiekanego na stalowym korpusie. Uniwersalne: drewno twarde, MDF, płyta wiórowa, sklejka.
- VHM - frez w całości z węglika, typowy dla frezów spiralnych na CNC. Sztywny, ostry, do dużych prędkości.
- PKD (DP, diament polikrystaliczny) (267 pozycji) - do płyt laminowanych, HPL, MDF i materiałów ściernych w produkcji seryjnej. Trwałość wielokrotnie wyższa niż węglika.
Frezy spiralne - pozytyw, negatyw i kompresyjne
Kierunek spirali decyduje o tym, gdzie wychodzi wiór i która krawędź płyty będzie czysta:
- pozytyw (spirala w górę) - wyrzuca wiór do góry, dobrze oczyszcza rowek, czysta dolna krawędź. Przykład: CMT Ø 8 mm, Z3, z łamaczem wióra do obróbki zgrubnej,
- negatyw (spirala w dół) - dociska materiał do stołu, czysta górna krawędź - do płyt laminowanych i fornirowanych, np. CMT Ø 8 mm, Z2, wykańczający,
- kompresyjny (pozytyw + negatyw) - czyste obie krawędzie przy przecinaniu płyt dwustronnie laminowanych na CNC.
Frezy nasadzane i głowice frezowe - do frezarki dolnowrzecionowej
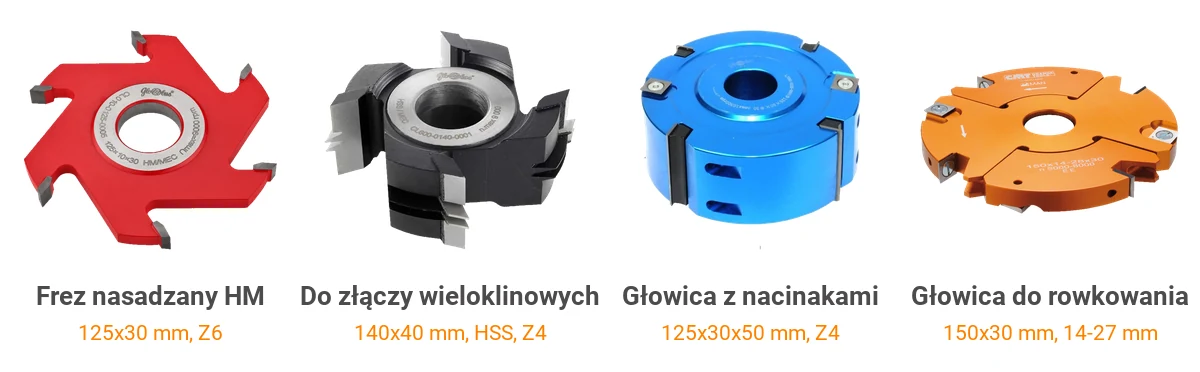
Frezy nasadzane mają otwór, najczęściej 30 mm (standard wrzecion dolnowrzecionowych), a także 35, 40 i 50 mm. Na wrzeciono o innej średnicy stosuje się pierścienie redukcyjne. Oznaczenie 125x30x12 Z6 oznacza średnicę 125 mm, otwór 30 mm, szerokość robocza 12 mm i 6 ostrzy - tak opisany jest np. frez nasadzany Globus HM.
- frezy lutowane (HM lub HSS) - proste, profilowe, do wpustów i wręgów, do złączy wieloklinowych (np. Globus 140x40x60 mm do łączenia na długość). Po stępieniu ostrzy się cały frez,
- głowice frezowe z wymiennymi nożami - korpus aluminiowy lub stalowy, wymienia się tylko noże lub płytki. Np. głowica Globus 125x30x50 mm Z4 z nacinakami, posuw do 24 m/min, albo regulowana głowica CMT do rowków 14-27 mm,
- głowice z nożami profilowymi - jeden korpus i wymienne noże w setkach profili (np. noże CMT 40x4 mm), a także głowice, do których noże profiluje się na zamówienie według wzoru lub rysunku.
Więcej o głowicach, nożach i częściach zamiennych piszemy we wpisie głowice frezowe do drewna.
Posuw ręczny czy mechaniczny - oznaczenia MAN i MEC
Norma PN-EN 847-1 (narzędzia do obróbki drewna - frezy, głowice, piły) wymaga, aby narzędzia nasadzane były oznaczone maksymalną prędkością obrotową n max oraz rodzajem posuwu:
- MAN - narzędzia do posuwu ręcznego. Mają ograniczoną grubość wióra (ostrza wystają z korpusu najwyżej ok. 1,1 mm) i okrągły kształt korpusu, co zmniejsza ryzyko odrzutu detalu,
- MEC - narzędzia wyłącznie do posuwu mechanicznego (podajnik, strugarka wielostronna, czopiarka). Nie wolno ich używać z ręcznym prowadzeniem detalu.
Na frezarce dolnowrzecionowej z ręcznym posuwem stosuj tylko narzędzia MAN, a przy frezach typu MEC - podajnik.
Obroty i prędkość skrawania
Prędkość obwodowa ostrza rośnie ze średnicą: v [m/s] = π × D [mm] × n [obr./min] / 60 000. Dla drewna i płyt zalecana prędkość skrawania wynosi zwykle 40-70 m/s. Wynika z tego, że:
- mały frez Ø 10 mm przy 24 000 obr./min ma tylko ok. 12,6 m/s - dlatego frezy trzpieniowe pracują na najwyższych obrotach frezarki,
- frez Ø 50 mm przy 24 000 obr./min osiągnąłby ponad 60 m/s, a masa i drgania szybko rosną - frezy o dużej średnicy prowadź na obrotach zredukowanych do ok. 12 000-16 000 obr./min (frezarka z regulacją obrotów),
- frez nasadzany Ø 125 mm przy 6000 obr./min daje ok. 39 m/s. Nigdy nie przekraczaj wartości n max wybitej na korpusie.
Zbyt wolny posuw przy wysokich obrotach powoduje przypalenia i szybkie tępienie ostrzy, zbyt szybki - wyrwania i przeciążenie maszyny. Frezarką ręczną prowadź przeciwnie do kierunku obrotów freza i przy głębokich profilach zbieraj materiał w kilku przejściach.
Jak wybrać frez do drewna - ściągawka
- Maszyna - frezarka górnowrzecionowa lub CNC: frez trzpieniowy z chwytem pasującym do tulei; frezarka dolnowrzecionowa: frez nasadzany lub głowica z otworem pasującym do wrzeciona (najczęściej 30 mm).
- Materiał - drewno miękkie i mokre: HSS; drewno twarde, MDF, płyta wiórowa: HM; laminat i HPL w serii: PKD; CNC: spiralne VHM.
- Rodzaj obróbki - rowek, krawędź, profil, połączenie, planowanie. Do krawędzi wybieraj frezy z łożyskiem prowadzącym.
- Wymiary - średnica i wysokość robocza; przy dużych średnicach chwyt 12 mm lub 1/2".
- Bezpieczeństwo - posuw ręczny tylko z narzędziami MAN, przestrzegaj n max, odciąg wiórów i pyłu (pył drzewny wymaga odkurzacza klasy M).
Najczęściej zadawane pytania
Jaki chwyt freza wybrać do frezarki górnowrzecionowej?
Taki, jaki ma tuleja zaciskowa frezarki. Małe frezarki mają zwykle tuleje 6 i 8 mm, większe (od ok. 1400 W) także 12 mm lub 1/2". Jeśli masz wybór, chwyt 8 mm jest najbardziej uniwersalny i najliczniej reprezentowany w ofercie, a 12 mm daje większą sztywność przy frezach o dużej średnicy.
Czym różni się frez HM od VHM?
Frez HM ma stalowy korpus i przylutowane ostrza z węglika spiekanego. Frez VHM jest w całości wykonany z węglika - jest sztywniejszy i można go wykonać jako spiralny z małą średnicą, ale jest kruchy i droższy. HM stosuje się do większości frezów profilowych, VHM - głównie do frezów spiralnych i małych średnic na CNC.
Czy frezy do drewna można ostrzyć?
Frezy HSS i HM lutowane można ostrzyć w specjalistycznym zakładzie po powierzchni natarcia, kilka razy w ciągu życia narzędzia. W głowicach frezowych wymienia się lub ostrzy tylko noże, a płytki wymienne z węglika obraca się na kolejną krawędź i wymienia na nowe.
Jaki frez do płyty laminowanej, żeby nie wyrywał laminatu?
Na CNC - frez spiralny kompresyjny (czyste obie krawędzie) lub negatyw (czysta górna krawędź), z węglika VHM, a w produkcji seryjnej - frez diamentowy PKD. Frezarką ręczną frezuj ostrym frezem HM z dużymi obrotami i stałym posuwem, a przy obrzeżach - w kilku przejściach.
Frezy do drewna w KAMMAR
Szukasz frezu do konkretnego profilu, głowicy z nożami według wzoru albo kompletu narzędzi do nowej maszyny? Skontaktuj się z nami - pomożemy dobrać frez do maszyny, materiału i obróbki, a przy większych zamówieniach przygotujemy ofertę. Do obróbki drewna polecamy też piły tarczowe do drewna, wiertła do drewna i elektronarzędzia, w tym frezarki górnowrzecionowe.
Zobacz wszystkie frezy do drewna w sklepie Kammar24 - ok. 3900 pozycji CMT, Globus, Luna, ITA Tools i innych, z filtrami rodzaju frezu, średnicy, chwytu, materiału ostrza i zastosowania.
